

球铁加工刀具分析:影响刀具磨损与加工稳定性的关键因素
在汽车零部件、工程机械、风电装备、液压系统等制造领域,球墨铸铁凭借较高的强度、良好的韧性和铸造性能,成为重要的结构件材料。
从发动机缸体、曲轴、制动鼓,到风电轴承座、液压阀体、工程机械传动部件,都有大量球墨铸铁零件需要进行车削、铣削等机械加工。
但在实际生产中,球墨铸铁加工并不总是能够获得理想的刀具寿命。部分工件加工时刀具磨损较快,部分工件容易出现切削刃崩损,还有一些生产线即使使用相同牌号、相同规格的刀片,也会出现刀具寿命差异较大的情况。
这不仅增加了刀具消耗和换刀成本,还可能影响工件尺寸精度、表面质量以及生产线的连续运行效率。
一、球墨铸铁的材料特性,是影响刀具寿命的重要因素
球墨铸铁与灰铸铁的主要区别,在于石墨形态不同。灰铸铁中的石墨主要呈片状,而球墨铸铁中的石墨经过球化处理后,主要呈球状分布于金属基体之中。
这种组织变化使球墨铸铁具有更好的强度和韧性,但也改变了材料在切削过程中的变形、断裂和切屑形成行为。相较于灰铸铁,球墨铸铁通常具有更好的塑性和韧性,切屑不容易像灰铸铁那样自然断裂,刀具与工件之间的接触和摩擦状态也会发生变化。
1. 基体组织不同,材料切削性能存在明显差异
球墨铸铁的基体组织主要包括铁素体、珠光体以及一定条件下形成的碳化物等组织。不同组织比例,会直接影响材料的硬度、强度、塑性、韧性和耐磨性,进而影响刀具的切削负荷和磨损速度。
2. 石墨球化状态影响切屑形成与切削过程
球状石墨是球墨铸铁的重要组织特征。在切削过程中,石墨与金属基体的变形、断裂和分离会影响切屑形成过程及刀具受力状态。球化率、石墨球大小、数量和分布均匀性发生变化时,材料的局部力学性能和切削行为也会随之变化。
二、球铁加工刀具寿命短的五个主要原因
1. 材料中的硬质组织和杂质,加剧刀具磨粒磨损
球墨铸铁的金属基体中可能存在碳化物等硬质组织,铸造过程中还可能形成夹砂、氧化物以及其他非金属夹杂物。这些硬质颗粒在切削过程中会与刀具表面持续接触,产生类似磨粒磨损的作用。
尤其是在铸件表层加工时,铸造黑皮、砂粒及局部硬化区域可能使刀具承受较大的局部冲击和摩擦。刀具后刀面与工件之间的摩擦加剧,容易形成明显的后刀面磨损;当硬质颗粒反复作用于切削刃时,还可能造成刃口微观缺损,进一步发展为崩刃。
2. 切屑黏附与积屑现象,影响刀具切削稳定性
与灰铸铁相比,球墨铸铁具有更好的塑性和韧性,在一定切削条件下,切屑容易发生连续变形,并在刀具前刀面形成黏附现象。
当切屑与刀具前刀面持续接触时,接触区域会承受较大的压力、摩擦和温度作用,可能产生黏附磨损及局部材料转移。积屑和黏附物反复形成、脱落,还可能对切削刃造成额外损伤,影响切削过程的稳定性。
3. 切削温度过高,加快刀具磨损
切削过程中,刀具与工件、切屑之间存在持续摩擦,同时伴随着材料塑性变形,产生大量切削热。
当切削速度过高、进给量过大,或者刀具磨损后切削阻力明显增加时,切削区域的温度可能进一步升高。过高的温度会改变刀具材料的工作状态,并加剧黏附、扩散及其他热化学磨损过程。
4. 切削负荷变化及断续加工,容易造成切削刃崩损
球墨铸铁零件的结构形状复杂,部分工件存在铸造余量不均、表面凹凸、孔槽及断续加工等情况。
在车削过程中,如果刀具反复进入和退出切削区域,切削刃将承受周期性的机械载荷和温度变化。当刀具刃口强度不足、刃口存在微观缺陷,或者切削参数与加工条件不匹配时,就容易出现微崩刃、缺口磨损,严重时甚至造成切削刃整体破损。
5. 刀具材料、牌号及刃口结构选择不合理
不同刀具材料的硬度、韧性、耐磨性、导热性能及高温稳定性存在差异。即使同属于PCBN刀片,不同材料体系、CBN含量、结合剂组成和制造工艺,也会表现出不同的切削性能。
例如,在以耐磨性为主要要求的稳定连续精加工中,应重点关注PCBN材料的耐磨性能及高温稳定性;在铸件表层加工或存在断续切削的情况下,则需要更加重视刀具刃口强度、抗冲击能力和抗崩损性能。
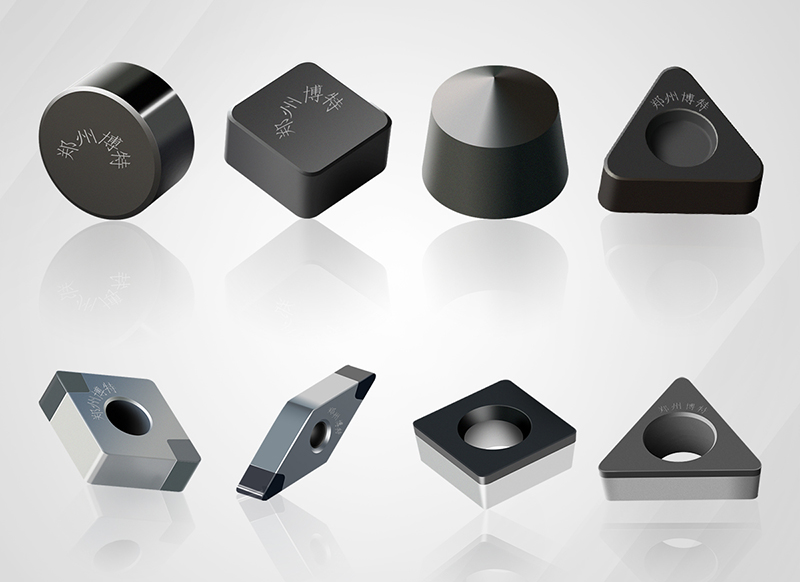
三、球铁加工使用博特BTS8000牌号PCBN刀片
PCBN(聚晶立方氮化硼)是以立方氮化硼为主要硬质相,通过高温高压等工艺制备的超硬刀具材料,具有高硬度、良好的耐磨性和较高的高温性能,在铸铁等材料的高效切削加工中具有重要应用价值。
1. 较高的硬度和耐磨性,有利于提高刀具使用寿命
球铁加工过程中,金属基体中的珠光体、碳化物及其他硬质颗粒会对刀具产生持续磨损。PCBN材料具有较高的硬度和耐磨性,在适合的材料体系及切削条件下,能够有效抵抗工件材料对刀具造成的磨粒磨损。
尤其是在稳定的连续车削和批量精加工中,博特BTS8000牌号PCBN刀片,有利于降低刀具磨损速度,减少换刀频率。
2. 良好的高温性能,适合较高效率的切削加工
随着切削速度提高,切削区域温度随之升高,刀具材料需要具备良好的高温硬度和热稳定性。
PCBN具有较好的高温性能,在合适的切削条件下能够保持较好的切削刃状态,适用于球墨铸铁的部分高效车削加工场景。这也为球铁加工提高切削速度、缩短加工时间以及优化生产节拍提供了刀具材料基础。
3. 有利于提高批量加工的一致性
在自动化生产线和大批量加工场景中,刀具寿命不仅关系到单片刀具的加工数量,还直接影响生产线的连续运行。
博特BTS8000牌号PCBN刀片通过合理的材料体系和刃口结构设计,可以为球墨铸铁批量加工提供相应的刀具解决方案。
需要强调的是,PCBN并不是适用于所有球铁加工工况的通用替代方案。对于铸造表皮严重、加工余量不均、冲击负荷较大或断续程度较高的工况,应优先考虑刀具的抗冲击能力及刃口强度,并通过试切确定适用范围。
版权所有©郑州博特硬质材料有限公司