

精车淬火钢如何选择CBN刀片?从材料特性到加工工况的完整选型指南
在齿轮制造、轴承加工、汽车零部件、工程机械及模具制造等行业中,淬火钢是应用十分广泛的一类高硬度材料。经过淬火、渗碳淬火或其他热处理工艺后,工件硬度通常达到HRC45以上,部分高硬度零件甚至达到HRC60-65。
随着工件硬度提高,传统硬质合金刀具在加工过程中容易出现车不动、磨损加快、切削效率下降、尺寸精度难以控制等问题。对于有较高尺寸精度和表面质量要求的淬火钢零件,PCBN(聚晶立方氮化硼)刀片已经成为精车加工的重要选择。
精车淬火钢硬钢如何选择合适的CBN刀片?本文博特刀具从工件材料、加工工况、PCBN材料特性、刃口结构及切削参数等多方面进行分析,为淬火钢精车刀具选择提供参考。
一、为什么精车淬火钢优先考虑PCBN刀片
淬火钢经过热处理后,组织和力学性能发生明显变化,材料硬度和耐磨性显著提高,切削加工难度也随之增加。
在普通钢材加工中,硬质合金刀具能够依靠良好的综合性能完成大多数车削任务。但面对HRC50以上的淬火钢,硬质合金刀具的硬度和高温性能逐渐难以满足高效、稳定加工的要求,容易出现刀具磨损快、切削刃失效以及加工效率受限等问题。
PCBN刀片以立方氮化硼为主要硬质相,通过高温高压烧结形成聚晶复合材料,具有高硬度、高耐磨性、良好的热稳定性和抗高温性能,能够适应淬火钢切削过程中产生的高温、高接触应力及剧烈摩擦。
与传统硬质合金刀具相比,PCBN刀片在高硬度淬火钢精加工中具有明显的材料优势,尤其适合对刀具耐用度、尺寸稳定性和工件表面质量有较高要求的加工场景。
此外,采用PCBN刀片进行硬车削,在工艺条件合适的情况下,可以将部分传统磨削工序转变为车削加工,减少工序转换,缩短加工流程,提高生产效率。
二、不同淬火钢材料,应该如何选择CBN刀片
淬火钢并不是一种单一材料,而是涵盖碳素工具钢、合金结构钢、轴承钢、齿轮钢、模具钢等多种材料。不同钢种经过热处理后,其硬度、组织结构、碳化物分布以及加工过程中的磨损特征存在差异。
1. 轴承钢:GCr15、GCr15SiMn等
轴承钢广泛应用于轴承套圈、滚子、滚道等零部件。经过淬火处理后,工件硬度通常达到HRC58~64,具有较高的硬度和耐磨性。
这类材料精车时,对CBN刀具的耐磨性、尺寸稳定性和刃口质量要求较高。连续精车工况下,应重点考虑刀片的耐磨性能、抗月牙洼磨损能力以及刃口稳定性;如果工件存在沟槽、油孔或其他断续结构,则还需要提高刀具的抗冲击能力。
2. 齿轮钢:20CrMnTi、20CrMnMo等
齿轮钢经过渗碳淬火后,表面形成高硬度硬化层,表面硬度通常达到HRC58~62,广泛应用于汽车变速箱齿轮、工程机械齿轮及传动系统零件。齿轮精车通常涉及齿轮端面、内孔、外圆及其他加工部位。部分工件具有间断表面或结构变化,切削过程可能产生周期性冲击。
选择CBN刀片时,既要考虑高硬度表层带来的耐磨要求,也要考虑实际切削过程中产生的冲击载荷。对于连续精车,可以侧重材料耐磨性;对于存在断续切削的部位,则应适当提高刀片的抗崩刃能力。
3. 合金结构钢:40Cr、42CrMo等
40Cr、42CrMo经过调质、表面淬火或其他热处理后,可用于轴类、齿轮、风电装备及工程机械零件。这类材料的实际加工难度与热处理工艺、硬化层深度及工件硬度密切相关。特别是42CrMo淬火后加工,常见工件硬度达到HRC50~62,对刀具耐磨性和综合强度提出较高要求。
对于小余量连续精车,应重点关注CBN刀片的耐磨性和尺寸控制能力;对于存在键槽、孔洞或其他间断结构的工件,则应优先考虑刃口强度和抗冲击性能。
4. 模具钢:Cr12MoV、H13及其他工具钢
模具钢经过淬火处理后,部分工件硬度可达到HRC55~65甚至更高,常见于冲压模具、塑料模具及精密模具零件。
这类材料通常具有较高的硬度和耐磨性,加工时对刀具刃口强度、耐磨性能及加工精度要求较高。对于高硬度、小余量的精加工,应优先考虑耐磨性能较好的PCBN材料,并根据工件结构及加工余量匹配刃口形式。
三、连续车削与断续车削,CBN刀片选择有什么区别
这是淬火钢精车刀片选型中非常关键的一个问题。在实际加工中,即使工件材料和硬度完全相同,连续车削与断续车削对刀具的性能要求也可能截然不同。
1. 连续车削:优先考虑耐磨性和加工稳定性
连续车削过程中,刀具与工件保持相对稳定的接触,切削力和切削温度相对连续,刀具主要承受持续的摩擦、热载荷和切削应力。
在这种加工条件下,刀具磨损往往是影响加工质量和使用寿命的重要因素。
因此,连续精车淬火钢,应重点考虑以下性能:
·高硬度和良好的耐磨性,减少后刀面磨损。
·良好的高温稳定性,降低高温条件下的材料性能衰减。
·较好的抗月牙洼磨损能力,保持切削刃稳定。
·良好的尺寸一致性,保证批量加工的尺寸稳定。
在刃口处理方面,可以根据切削余量、刀尖圆弧及加工精度要求,选择适当的刃口钝化和倒棱形式。
2. 断续车削:优先考虑抗冲击韧性和刃口强度
断续车削是指刀具在切削过程中周期性地进入和离开工件,切削力不断发生变化,刃口需要承受反复冲击。例如,淬火齿轮的端面、带有键槽的轴类零件、具有油孔或沟槽的轴承零件等,都可能存在断续切削工况。
与连续车削相比,断续车削对刀具刃口的抗冲击能力和抗崩刃能力要求更高。
因此,断续精车淬火钢时,应重点关注:
·材料的抗冲击韧性和抗断裂能力。
·切削刃的强度及抗崩损能力。
·刃口倒棱、钝化与实际切削负荷的匹配。
·工件断续程度及机床、装夹系统的刚性。
对于轻度断续和中度断续工况,可以选择兼顾耐磨性与韧性的PCBN材料;对于强断续工况,则需要进一步提高材料韧性和刃口强度,必要时适当降低切削速度。
四、CBN含量和结合剂体系,为什么会影响刀片选择
PCBN并不是单纯由立方氮化硼颗粒组成的材料,而是由CBN硬质相于结合剂经过高温高压烧结形成的复合材料。
不同牌号的CBN刀片材料在CBN含量、颗粒粒度、结合剂类型及微观组织方面存在差异,这些因素共同影响刀片的硬度、耐磨性、韧性和热稳定性。
一般来说,CBN含量高,刀片耐磨性相对较好;CBN含量低,刀片在抗冲击性方面更有优势。但是也不能简单地以CBN含量高低判断刀片优劣,对于淬火钢精车而言,真正重要的是材料性能是否与具体加工工况相匹配。
五、精车淬火钢,刀片刃口结构应该如何选择
除了PCBN材料本身,刃口结构也是影响加工效果的重要因素。在精车淬火钢时,刀片刃口需要在切削锋利性、抗冲击能力和加工表面质量之间取得平衡。
1. 刃口倒棱与钝化
PCBN刀片的刃口通常需要根据加工工况进行相应处理,常见方式包括刃口钝化、负倒棱以及钝化与倒棱组合处理。
刃口钝化能够提高切削刃的强度,降低微小缺陷引起的崩刃风险,但钝化量过大也会增加切削阻力和切削温度。
负倒棱能够增强刃口承载能力,提高刀片在较大切削负荷及断续加工中的稳定性,但同时可能增加切削力。
因此:
·连续精车、小余量加工:应合理控制刃口钝化量,兼顾锋利性和刃口完整性。
·断续精车:应适当增强刃口强度,避免刃口过于锋利而发生冲击崩损。
·高硬度、小余量加工:应重点控制刃口一致性,避免微观缺陷影响尺寸和表面质量。
2. 刀尖圆弧半径
CBN刀尖圆弧半径直接影响切削过程中的表面成形质量和切削负荷。
一般来说,在机床、装夹及其他工艺条件稳定的情况下,适当增大刀尖圆弧半径,有利于改善刀片强度。
但刀尖圆弧并不是越大越好。圆弧半径增大后,径向切削力可能增加,对机床刚性、工件刚性和装夹稳定性提出更高要求。
对于薄壁件、细长轴或刚性较差的工件,需要综合考虑刀尖圆弧与切削力之间的关系。
3. 刀片精度与刃口一致性
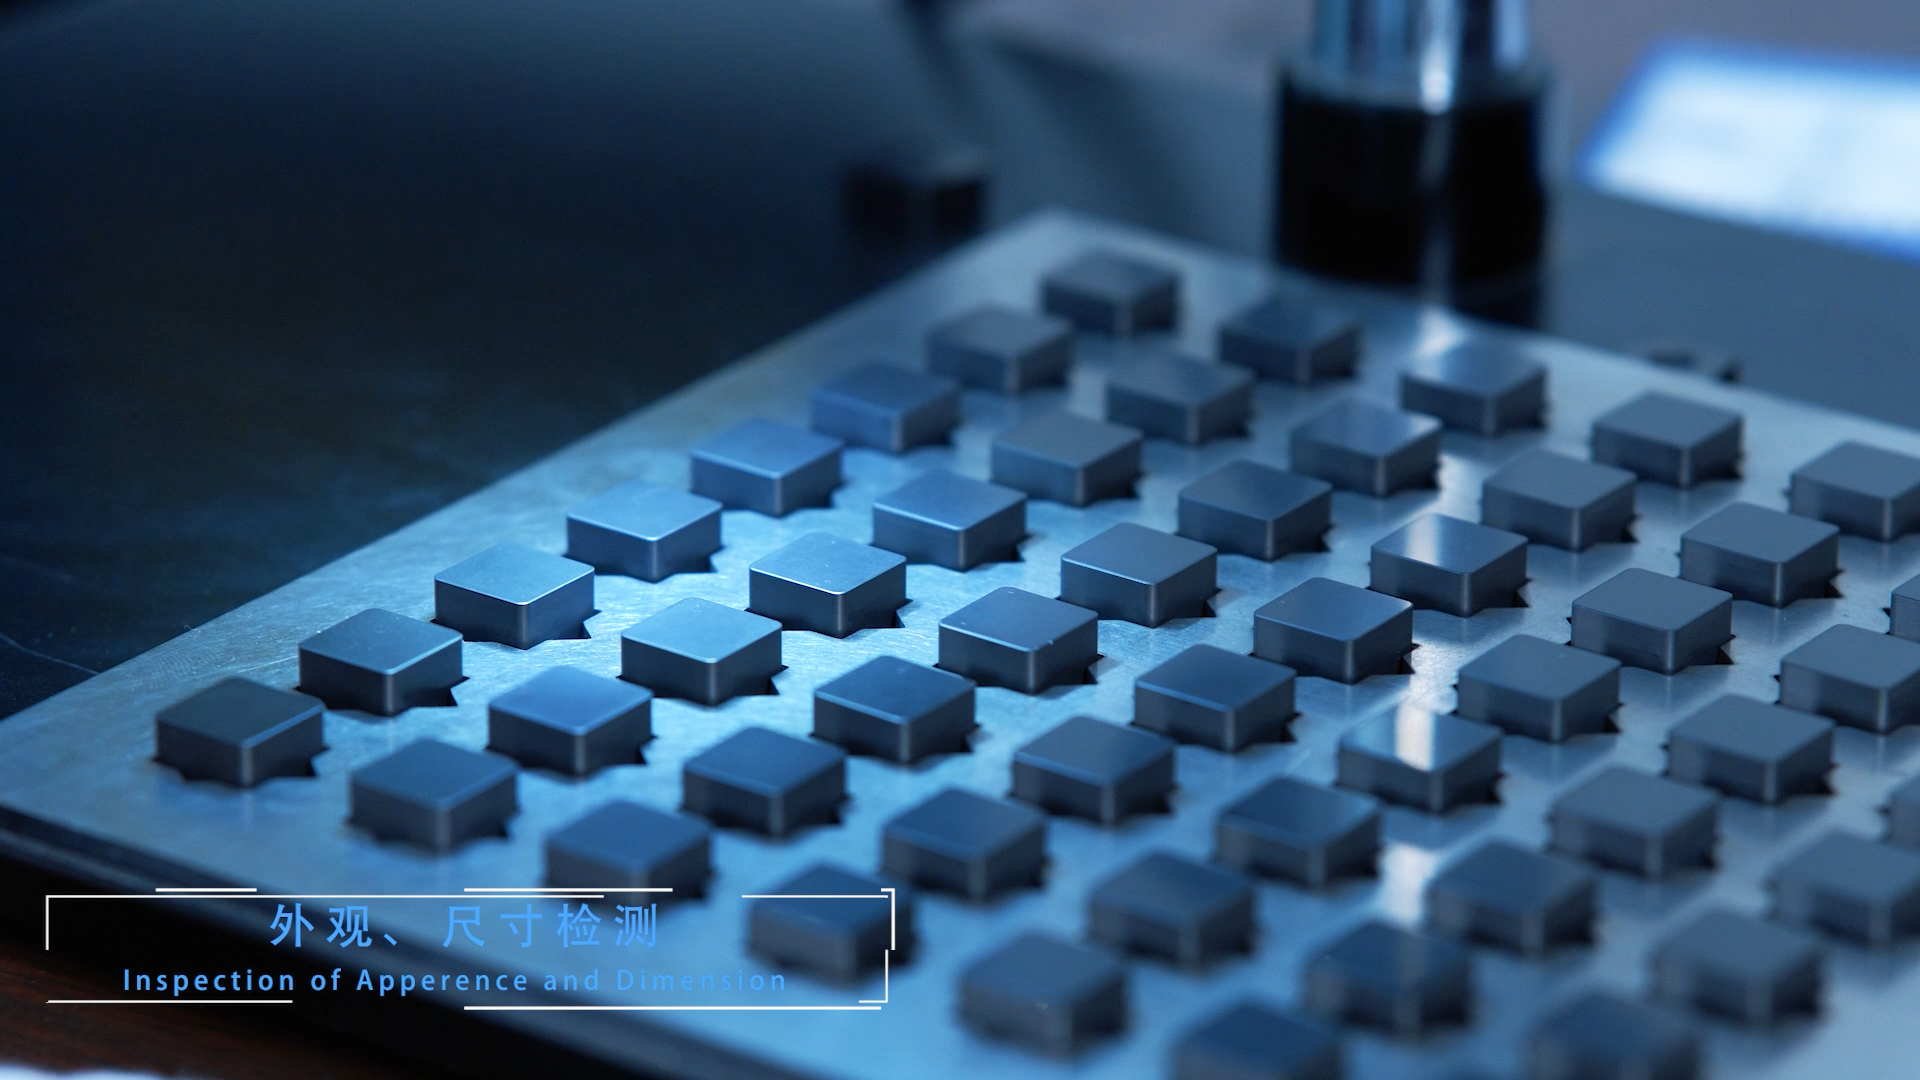
对于批量精车淬火钢零件,刀片的尺寸精度、几何精度及刃口一致性同样重要。
如果刀片存在尺寸偏差、刀尖圆弧不一致或刃口质量差异,可能导致不同刀片之间的切削状态发生变化,进而影响工件尺寸、表面粗糙度和刀具寿命。
因此,精加工刀片不仅要关注PCBN材料性能,也要关注刀片制造过程中的尺寸控制、几何精度及刃口处理质量。
六、精车淬火钢的切削参数应该如何设置
选择合适的PCBN刀片后,还需要通过合理的切削参数发挥刀具性能,主要是切削速度Vc、进给量f和切削深度ap三个参数。
1. 切削速度Vc
切削速度对PCBN刀片的切削温度、磨损速度及使用寿命有直接影响。
切削速度过低,可能无法充分发挥PCBN刀片的高速切削优势;切削速度过高,则可能加剧高温磨损,缩短刀具寿命。在实际加工中,应结合工件硬度、刀片材料体系及连续或断续切削状态确定合理速度。
一般而言,连续切削可以在刀具允许范围内选择相对较高的切削速度;断续切削则应根据冲击程度适当降低速度,以提高刃口可靠性。
2. 进给量f
进给量直接影响工件表面粗糙度、切削负荷和加工效率。
对于高精度淬火钢零件,如果要求较好的表面质量,可以适当降低进给量。但进给量过低也并不一定有利于刀具寿命,还需要考虑刃口钝化半径和实际切削状态。
在保证刀具稳定切削的前提下,应通过合理的进给量获得所需的表面质量,而不是单纯依靠降低进给量提高加工精度。
3. 切削深度ap
精车淬火钢通常采用较小的切削深度,具体取决于前道工序留下的加工余量、工件变形情况和尺寸精度要求。
如果切削深度过小,可能受到工件表面氧化层、硬化层不均匀或刃口钝圆效应的影响,造成切削状态不稳定;如果切削深度过大,则会增加刀具负荷,尤其在断续切削时容易引起刃口损伤。
因此,切削深度应与加工余量和刀片刃口结构相匹配。
4. 干式切削还是湿式切削
PCBN刀片加工淬火钢时,干式切削是一种常见的加工方式。干切能够减少冷却液使用,简化加工环境,并有利于保持相对稳定的热状态。
但对于部分特殊工况,冷却液也可以根据工艺要求使用。需要注意的是,切削过程中频繁、无规律地冷却和加热,可能造成刃口热冲击,增加刀具破损风险。
因此,应根据刀片制造商的推荐条件和实际加工工况确定冷却方式,避免在加工过程中随意改变冷却状态。
七、为什么CBN刀片精车淬火钢会出现崩刃、磨损快和寿命不稳定?
在实际生产中,即使选择了PCBN刀片,也可能出现使用寿命不理想、表面质量不稳定等情况。这并不一定意味着刀片材料不合格,更多时候是刀具材料、刃口结构与实际加工条件之间没有实现合理匹配。
1. 刀片容易崩刃
常见原因包括工件断续程度较大、刃口强度不足、切削速度过高、进给量过大,以及机床或工件装夹刚性不足。
解决思路是根据断续程度选择更适合的PCBN材料,合理增强刃口结构,并改善加工系统刚性。
2. 刀具磨损过快
可能与工件硬度过高、切削速度不合理、刀片材料耐磨性不足以及切削热过高等因素有关。
应结合磨损形态判断具体原因。如果主要表现为后刀面磨损,可以重点关注材料耐磨性和切削参数;如果出现明显月牙洼磨损,则还需要关注结合剂体系及高温化学稳定性。
3. 加工表面粗糙度不稳定
常见原因包括刃口质量不一致、刀尖圆弧不合适、进给量过大、刀具磨损以及工件振动等。
解决时不能只关注刀片本身,还需要检查机床、夹具、刀杆、工件装夹和切削参数。
4. 刀具寿命波动较大
如果同一批工件使用相同刀片,却出现明显不同的使用寿命,需要进一步检查工件硬度及热处理一致性、硬化层深度、加工余量和断续结构差异。
同时,还要确认刀片刃口一致性、机床状态和加工参数是否稳定。
结语:随着高端制造业对零部件加工精度、生产效率和制造成本的要求不断提高,淬火钢硬车削技术正在更多应用场景中发挥作用。
PCBN刀片凭借高硬度、高耐磨性及良好的高温性能,为高硬度淬火钢的精密车削提供了可靠的刀具材料选择。
但需要明确的是,淬火钢精车没有一款适用于所有工况的万能刀片。工件材料、热处理硬度、连续或断续切削状态、加工余量以及机床刚性,都会影响最终的刀具使用效果。
对于PCBN刀片的选择,不能只看CBN含量,也不能只看刀片价格或单次加工寿命,而应从材料体系、刃口结构和实际加工条件出发,建立与工件及工艺相匹配的刀具方案。
作为PCBN刀片生产企业,博特刀具专注于超硬刀具材料及PCBN刀片的研发与制造。面对不同材料、不同硬度及不同加工工况的淬火钢零件,博特刀具可围绕PCBN材料性能、刀片结构及刃口处理开展针对性产品匹配,为客户提供更加适合实际生产需求的淬火钢精车刀具解决方案。
版权所有©郑州博特硬质材料有限公司