

淬火钢加工刀具崩刃原因及解决方法|博特超硬PCBN刀片硬车削指南
淬火钢加工过程中,刀具崩刃是影响加工稳定性、工件表面质量和生产效率的常见问题。尤其在轴承钢、模具钢、齿轮钢等淬硬钢件的精加工中,刀片可能在使用初期就出现刃口微崩、刀尖破损,甚至整个刀片突然失效。
遇到这种情况,很多加工现场首先想到的就是降低切削速度、减少进给量,或者更换一个牌号的刀片。但如果没有找到真正的失效原因,仅仅调整参数或更换刀具,往往只能暂时缓解问题,难以从根本上提高加工稳定性。
淬火钢加工刀具崩刃,本质上是刀具刃口在实际加工过程中承受的机械载荷、热应力或局部缺陷等因素,超出了当前刃口结构与刀具材料能够稳定承受的范围。要解决崩刃问题,需要结合工件材料、加工方式、切削参数、刀具几何结构和实际损坏形貌进行综合分析,而不是简单归结为刀具硬度不够或切削速度过高。
一、淬火钢加工为什么容易出现刀具崩刃?
淬火处理提高了钢材的硬度和耐磨性,也显著增加了切削加工的难度。对于常见的硬车削工况,工件硬度、组织状态、切削刃承受的载荷以及切削区域的温度变化,都会影响刀具的磨损和失效方式。
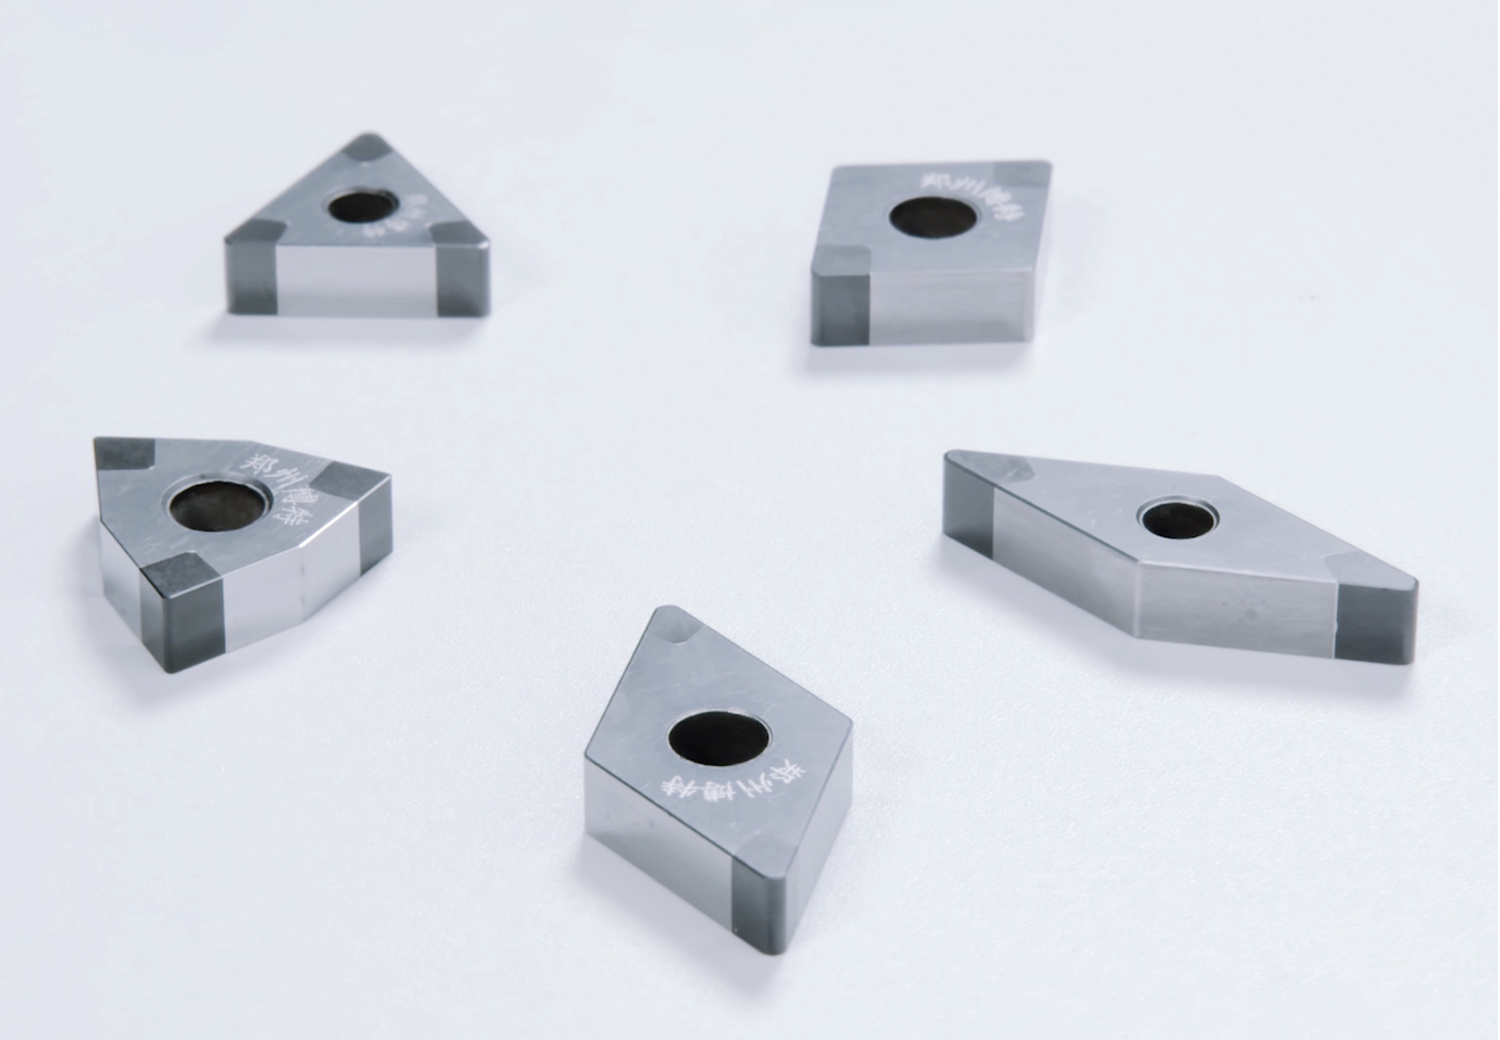
与普通钢材不同,淬硬钢加工通常需要使用具有较高硬度、耐磨性和高温性能的刀具材料,如博特聚晶立方氮化硼(PCBN)。但PCBN刀具具有优异的硬加工性能,并不意味着刀具不会崩刃,即使采用适合淬硬钢的刀具材料,如果刃口结构、切削参数或加工条件不匹配,仍然可能发生早期磨损。
二、淬火钢加工刀具崩刃的六个主要原因
1. 切削载荷过大,超过刃口承受能力。
切削过程中,刀具需要承受工件材料对切削刃产生的作用力。当进给量、切削深度过大,或者切削刃实际参与切削的区域发生变化时,刀具承受的载荷也会随之变化。如果局部载荷过大,切削刃就可能发生微崩、裂纹扩展或局部断裂。
例如,在淬硬钢精车中,如果原本采用较小切深和较小进给量,后来为了提高效率而增加进给量,切削刃所承受的载荷可能随之增加。如果刀片的刃口强度不足以适应新的工况,就可能出现原先不存在的崩刃现象。
解决思路:首先核对实际切削参数是否超出当前刀片的适用范围,再观察崩刃是否集中发生在切入位置、刀尖或特定加工区域。参数调整应以降低异常载荷、恢复稳定切削为目的,而不是不加分析地同时降低所有参数。
2. 断续切削产生冲击,导致刃口疲劳或破损
断续切削是淬硬钢加工中需要重点关注的崩刃诱因。在连续车削过程中,切削刃与工件的接触相对稳定;而当工件表面存在键槽、油孔、缺口、沟槽,或者加工过程涉及间歇性切入与切出时,切削刃会反复经历载荷变化。这种机械冲击可能导致刃口产生微裂纹,并在反复作用下逐步扩展,最终形成崩刃。
除了工件本身的结构,工件装夹偏心、机床振动、工件跳动以及加工余量不均匀,也可能加剧切削过程中的载荷波动。
解决思路:检查工件是否存在键槽、孔口、缺口及其他间断结构,同时检查装夹刚性、工件跳动和机床振动。对于无法避免的断续切削,应根据冲击程度重新匹配刀具牌号与刃口结构,并在设备和工艺允许的范围内优化切入、切出条件。
3. 刀具刃口结构不匹配,切削刃局部强度不足
刀具能否稳定切削,不仅取决于材料本身,也取决于切削刃的几何结构。刃口过于锋利时,切削阻力可能较小,但刃口局部承载能力相对有限;适当的刃口钝化、倒棱或其他刃口强化处理,能够改善刃口的承载状态,但也可能增加切削力和切削热。
例如,在以精加工表面质量为主要目标的连续车削中,过强的刃口强化可能导致切削力增加,并对薄壁工件或刚性较差的加工系统产生不利影响;而在存在冲击或较大切削负荷的工况下,过于锋利的刃口又可能更容易发生局部破损。
解决思路:当崩刃集中发生在刀尖或切削刃的局部区域时,应重点检查刃口钝化、倒棱及刀尖几何结构是否与当前工况匹配。不要仅凭刀片外观判断刃口强度,更不能认为所有淬硬钢加工都应该采用同一种刃口形式。
4. 工件硬度、组织或表面状态不均匀
淬火工件的硬度并不一定在整个加工区域内完全一致。热处理不均匀、局部硬点、残留氧化皮、表面缺陷,以及加工余量变化,都可能使切削刃在某些位置承受更大的载荷。
当刀具切入局部硬点或遇到表面硬质杂质时,切削阻力可能突然增加。如果这种载荷变化超过刃口能够承受的范围,就可能造成微崩或局部断裂。工件材料不同,其碳化物含量、组织状态和耐磨性也存在差异。即使工件硬度相近,不同钢种、不同热处理状态和不同表面条件,也可能产生不同的刀具磨损表现。
解决思路:核对工件材质、热处理批次、硬度检测结果及加工余量,必要时检查不同位置的硬度差异和表面状态。如果崩刃总是在工件的特定位置出现,应优先排查该区域是否存在局部异常,而不是直接认定刀片质量不稳定。
5. 切削速度与热负荷不匹配,导致刀具逐渐磨损
淬硬钢硬车削过程中,切削区域会产生较高温度。随着切削速度、切削负荷及刀具与工件接触状态的变化,刀具可能出现磨粒磨损、黏附磨损、扩散或氧化相关磨损,以及前刀面磨损等不同形式的损伤。
当切削速度较高、热负荷较大时,刀具磨损可能加快;但这并不意味着切削速度越低越安全。在某些工况下,切削速度过低可能使机械载荷和冲击效应更加突出,导致刃口早期破损。
解决思路: 结合刀具磨损形貌、切削时间、加工件数及表面质量变化,判断问题主要来自机械冲击、持续磨损还是热负荷。如果刀具先出现明显磨损,随后才发生崩刃,应进一步检查磨损是否削弱了刃口的有效承载能力。
6. 刀具材料、牌号或制造质量与实际工况不匹配
PCBN刀片并不是单一、完全相同的材料。不同牌号在CBN含量、结合相体系、组织结构及其他材料设计方面可能存在差异,其耐磨性、抗冲击性能和适用工况也不完全相同。
一般而言,刀具材料设计需要根据加工对象和加工条件进行匹配:连续精加工通常更重视耐磨性、尺寸稳定性和表面质量;存在明显断续冲击或载荷波动的工况,则需要重点关注刃口强度和抗冲击能力。
解决思路: 将刀具材料与加工工况结合起来评估,必要时对不同牌号进行同条件对比试切,并记录刀具寿命、崩刃形态、表面质量及单件加工成本。只有建立在可重复的加工结果之上,才能判断更换牌号是否真正解决了问题。
三、PCBN刀片加工淬火钢,如何减少崩刃?
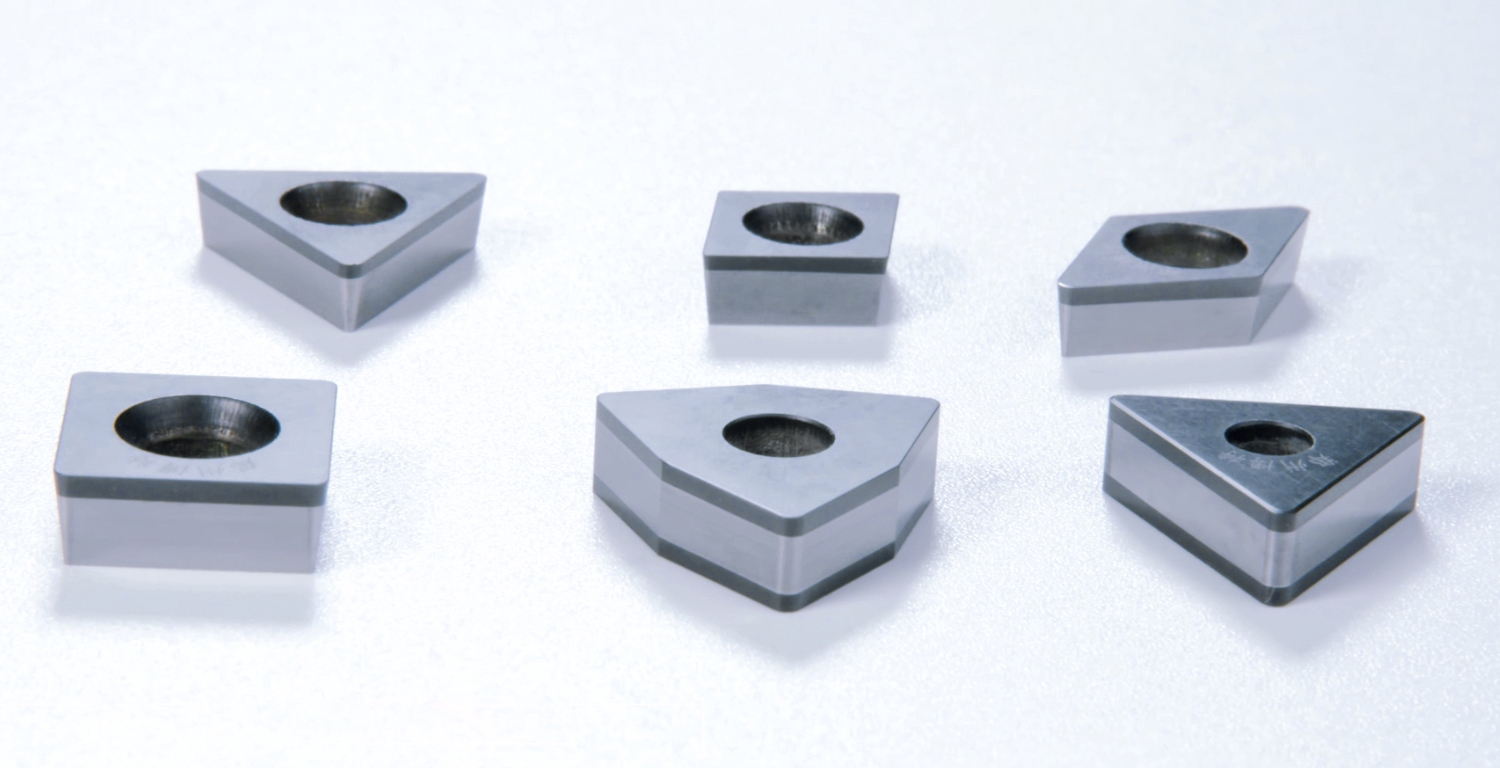
PCBN是淬硬钢硬车削的重要刀具材料之一,但要获得稳定加工效果,必须让刀具材料、刃口结构和加工条件相互匹配。
1. 根据连续或断续加工选择合适牌号
连续精车与断续加工对刀具的要求不同。对于连续精加工,需要兼顾耐磨性、尺寸稳定性和表面质量,如博特BTS6000牌号CBN刀片;对于存在键槽、油孔或其他间断结构的工件,则应更加关注刀具的抗冲击能力和刃口强度,如博特BTS6000A牌号CBN刀片。
选型时应明确工件材质、硬度范围、加工方式、切削余量和目标寿命,而不是仅凭某一项材料参数选择刀片。
2. 根据实际切削负荷匹配刃口处理
刃口处理需要与加工任务相适应。精加工、超精加工及承受较大切削负荷的工况,对刃口锋利性、刃口强化程度和几何结构的要求并不相同。
如果加工目标是获得稳定的尺寸精度和表面质量,就需要关注刃口是否能够在满足表面要求的同时保持足够的稳定性。如果工况存在明显冲击,则应在设备和工艺条件允许的范围内,合理提高刃口承载能力。
3. 优化切削参数,而不是盲目降低参数
出现崩刃后,可以通过调整切削速度、进给量和切削深度来验证原因,但应尽量采用一次调整一个关键变量的方式,避免多个参数同时改变而无法识别有效措施。
对于断续切削,还应检查切入和切出过程,必要时根据工艺要求调整进给策略。具体参数应以刀具制造商的推荐范围和实际试切结果为依据,不应将某个固定切削速度或进给量视为适用于所有淬火钢工件的通用答案。
4. 保证机床、工件与刀具系统具有足够的刚性
刀具本身合适,并不代表整个加工系统就一定稳定。刀杆悬伸过长、工件装夹不牢、机床振动、主轴跳动及刀片夹紧异常,都可能放大切削过程中的载荷波动。
因此,解决刀具崩刃时,应同时检查机床、夹具、刀杆和工件,而不是把所有问题都归结到刀片材料上。
四、常见问题解答
1. 淬火钢加工为什么容易崩刃?
主要原因包括切削负荷过大、断续切削冲击、刃口结构与工况不匹配、工件硬度或组织不均匀、热负荷与磨损累积,以及刀具材料或制造质量不适合当前工况。具体原因需要结合崩刃形态和加工过程判断。
2. PCBN刀片崩刃,是不是说明刀片质量不好?
不一定。PCBN刀片崩刃既可能与刀具材料或制造质量有关,也可能由切削参数、刃口设计、工件状态、装夹刚性及断续冲击引起。应通过同条件对比和损伤形貌分析,区分刀具本身的问题与工况匹配问题。
3. 淬火钢加工时,降低切削速度能解决崩刃吗?
不一定。降低切削速度可能降低部分热负荷,但在某些工况下,也可能使机械载荷或冲击效应更加突出。应结合失效形态和具体加工条件进行调整,不能把降低切削速度作为通用解决方案。
4. 淬火钢加工应该选择什么样的PCBN刀片?
需要综合考虑工件材质、硬度、连续或断续加工方式、切削负荷、精度要求及目标刀具寿命。连续精加工和断续加工对耐磨性、刃口强度及几何结构的要求不同,应根据具体应用选择适合的牌号与刃口形式。
5. 如何判断刀具崩刃是参数问题还是刀具问题?
首先记录崩刃发生的位置、时间及形貌,再核对工件状态、切削参数、装夹和机床运行情况。如果同一工况下不同刀片均在相同位置发生破损,应重点排查工艺和设备因素;如果异常主要集中在特定刀具批次或刃口形式,则应进一步检查刀具质量与适用性。
博特超硬刀具建议:对于PCBN刀片的应用,刀具材料决定了可实现的性能范围,而正确的牌号选择、刃口设计和工艺匹配,决定了这些性能能否在实际生产中稳定发挥。
只有把刀具选型与具体加工工况结合起来,才能减少异常崩刃,提高加工稳定性,并最终实现刀具寿命、加工效率和综合成本之间的合理平衡。
版权所有©郑州博特硬质材料有限公司